



A csővezeték-korszerűsítés során egy mérnök húsz 150. osztály-es karimát rendelt egy 6 hüvelykes gőzvezetékhez, amelyet 200 psi nyomáson terveztek. Amikor a csavarok körei nem illeszkedtek a szomszédos, 300-as osztályú szelepperemekhez, az eltérést a nyomásosztályra, nem a csőméretre vezették vissza. Ez gyakori hiba, amikor ASME B16.5 csőkarimák csak a méret alapján választják ki. Előfordulhat, hogy a csőfurathoz illeszkedő karima még mindig nem illeszkedik a csatlakozószelephez, a tömítés típusához vagy a szükséges csavarhosszhoz. Az ASME B16.5 a karimás csatlakozások világméretű referenciája, amely hat nyomásosztályban lefedi az NPS 1/2-től NPS 24-ig, és meghatározza a méreteket, a tűréseket, az anyagokat és a vizsgálati követelményeket. Ez az útmutató a szabványt gyakorlati kiválasztási lépésekké alakítja mérnökök, vásárlók és minőségellenőrök számára.
ASME B16.5 hatókör: NPS 1/2-24 hat nyomásosztályban
Az ASME B16.5 az NPS 1/2-től NPS 24-ig terjedő méretű csőkarimákra vonatkozik, és hat nyomásosztályt határoz meg: 150, 300, 600, 900, 1500 és 2500. Mindegyik osztálynak saját nyomás-hőmérséklet-besorolási táblázata, minimális falvastagsága és csavarmintája van. A szabvány kiterjed a szűkítő karimákra, a karimás szerelvényekre és a karimás vaktömítésekre is ebben a mérettartományban.
A szabványt felülvizsgálták, hogy összhangba kerüljön a jelenlegi gyártási módszerekkel és a nyomástartó edényekkel. Nyomás-hőmérséklet táblázatai a tervezési feszültség koncepciójára épülnek, így a magasabb osztály nem csak a falvastagságot növeli, hanem megváltoztatja a csavarmintázatot, a csavar anyagát és a tömítési követelményeket is.
1/2 - 24 NPS tartomány
6 Nyomásosztályok
60 Anyagspecifikációk
RF / FF / RTJ Szemközti típusok
2 hüvelykes karimavastagság nyomásosztály szerint
150. osztály 0,75 hüvelyk
300-as osztály 0,96 hüvelyk
600-as osztály 1,13 hüvelyk
900-as osztály 1,25 hüvelyk
1500 osztály 1,69 hüvelyk
2500 osztály 2,10 hüvelyk
Nyomásosztály kiválasztása munkakörülmények alapján
Az osztály kiválasztását a nyomás-hőmérséklet besorolása határozza meg, nem csak a névleges csőnyomás.
Az ASME B16.5 táblázatok felsorolják az egyes anyagok maximális megengedett üzemi nyomását különböző hőmérsékleteken. Egy szénacél A105 Class 150 karima névleges nyomása 285 psi 100 o F hőmérsékleten, de a névleges érték 230 psi-re csökken 500 F fokon. Ha egy vezeték 250 psi nyomást hordoz 500 F fokon, a 300 osztályú karima a minimálisan elfogadható választás.
A csatlakoztatott szivattyúk külső terheléseit, a hőtágulást és a tömítés illeszkedési erejét is értékelni kell. Tartós rezgések vagy időszakos nyomásingadozások alatt álló csővezetékek esetében konzervatív, széles körben alkalmazott stratégia egy osztállyal a számított minimum fölé menni.
Amikor új projekthez karimát határoz meg, adja meg a tervezési nyomást, a tervezési hőmérsékletet, a karima burkolatát, a tömítés típusát és az anyagcsoportot. A szállító ezután kereszthivatkozást végezhet az osztályra és az opciókra. A nagynyomású szivattyúkhoz általában 1500-as vagy 2500-as osztályú karimát választanak, hogy csökkentsék a homlokkarima elhajlását nagy ülésterhelés mellett.
| Hőmérséklet | 150. osztály | 300-as osztály | 600-as osztály |
| 100 fok F | 285 psi | 740 psi | 1480 psi |
| 300 fok F | 260 psi | 675 psi | 1350 psi |
| 500 fok F | 230 psi | 600 psi | 1200 psi |
| 700 fok F | 205 psi | 535 psi | 1070 psi |
Anyagillesztés: szénacél, rozsdamentes acél és duplex
Az anyagválasztás a nyomás-hőmérséklet besorolást, a folyadék kémiáját és a mechanikai szilárdsági igényt követi.
- A105 szénacél karima általános víz-, olaj- és gőzszolgáltatáshoz körülbelül 800 °F-ig, a legalacsonyabb egységköltséggel.
- F304 és F316 rozsdamentes acél karimák korrozív és magas hőmérsékleten történő használatra; Az F316 molibdént ad hozzá, hogy ellenálljon a kloridoknak.
- F55 és F60 duplex rozsdamentes acél karimák tengervízhez és tengeri vezetékekhez, ahol a kloridos feszültségkorróziós repedés valós kockázatot jelent.
Gyakori beszerzési hiba a "304-es rozsdamentes acél karima" rendelése az F304 vagy F304L minőség megadása nélkül. A széntartalom különbsége befolyásolja a hegeszthetőséget és a korrózióállóságot, és megváltoztatja az alkalmazandó nyomás-hőmérséklet táblázatot.
A rozsdamentes acélminőségek esetében a szabvány megkülönbözteti a kovácsolt anyagokat, például az F304-et, és a lemezanyagot, például a 304-es lemezt. A kovácsolt karimák szívósabbak a szakaszon keresztül, ezért az ASME B16.5 a jóváhagyott kovácsolási specifikációs számok listáját tartalmazza, nem pedig általános ötvözetneveket.
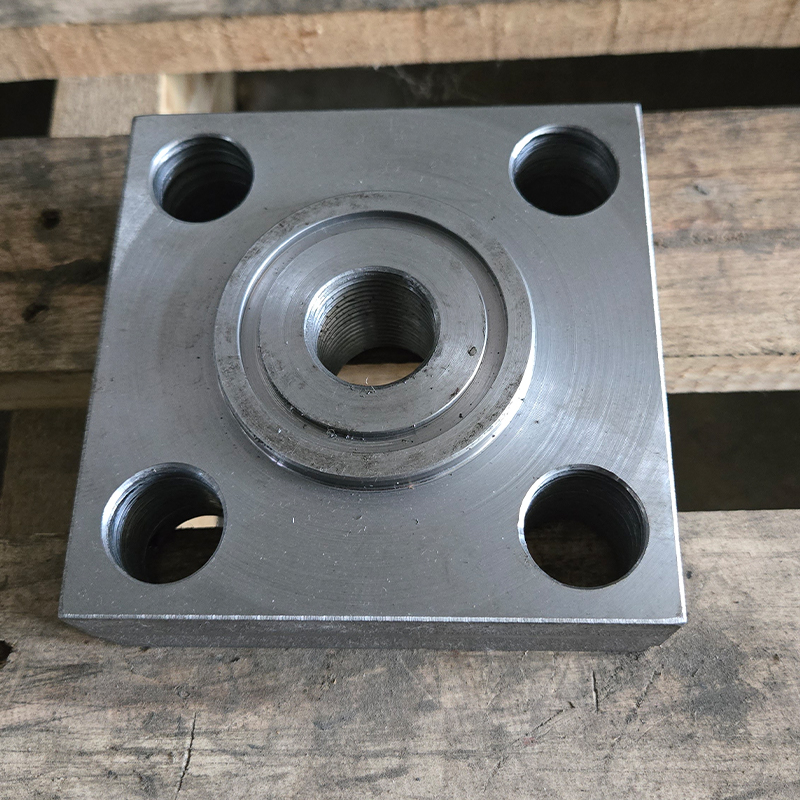 F316 316L 316Ti kovácsolt rozsdamentes acél karimák a Zhonghai Precision-tól A Jiangyin Zhonghai Precision Machinery kovácsolt rozsdamentes acél karimája kiváló korrózióállóságot kínál, és ideális az igényes petrolkémiai és tengeri alkalmazásokhoz. ISO 9001, PED és TS tanúsítvánnyal rendelkeznek, és megfelelnek a szigorú nemzetközi szabványoknak. Termék megtekintése →
Csatlakozási típusok: hegesztőnyak, csúszós és lapos csatlakozás
A nagynyomású és ciklikus terheléseknél a hegesztési nyakkarimák az alapértelmezettek; a csúszós karimák gazdaságosak az alacsony nyomású rendszerekben.
- Hegesztőnyak karima: a nyak tompahegesztéssel van a csőhöz, így kiváló feszültségeloszlást biztosít, és alkalmas a mínusztól a magas hőmérsékletig tartó súlyos használathoz.
- Felcsúsztatható karima: a cső mindkét oldalán be van helyezve és sarokhegesztéssel. Gyorsabb illeszkedés, alacsonyabb anyagköltség, de kisebb fáradtságállóság.
- Átlapolt csatlakozási karima: akkor használható, ha gyakori szétszerelésre van szükség, vagy ha eltérő anyagkombinációra van szükség a karima és a csonk között.
Egy 6 hüvelykes vezetékhez 250 psi és 500° F nyomáson a 300 osztályú hegesztőnyak karima a tipikus választás, különösen ott, ahol a hőtágulásból eredő hajlítónyomatékok jelen vannak. A megfelelő acél karima csőrendszerhez ezektől a kombinált feltételektől függ.
A homlokzat kiválasztása a csatlakozásválasztás része. A 600-as osztályig a legelterjedtebb megoldás a megemelt felület. A 600-as osztály feletti nagynyomású szolgáltatásoknál gyűrűs csatlakozás válik szükségessé, mert a nyomás hatására egy puha tömítés kifújhat.
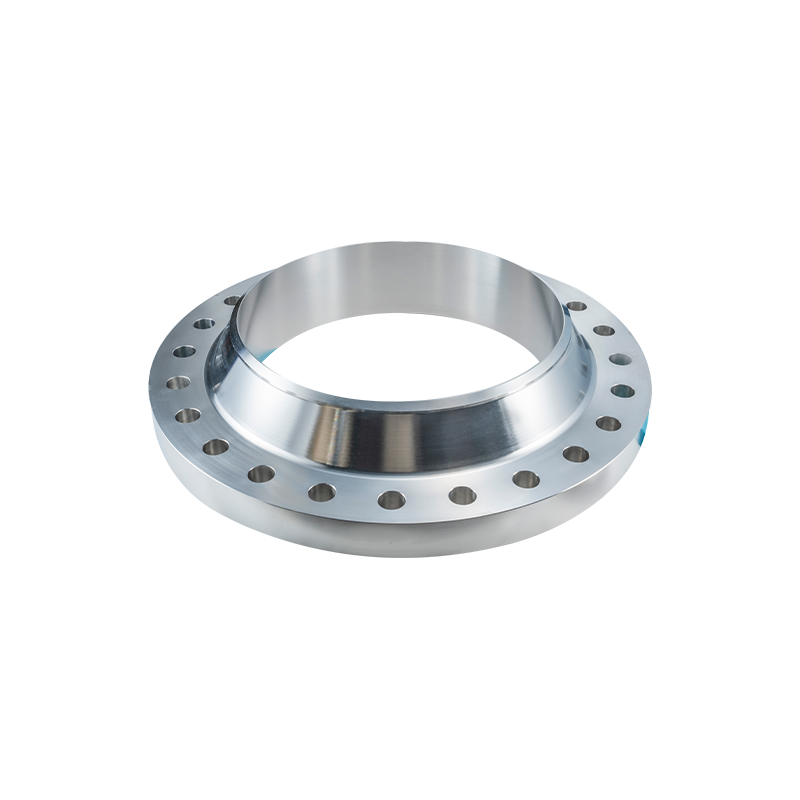 300-as osztály Welding Neck Flange with Tapered Hub for Stress Distribution A Class 300 WN karima hosszú, kúpos agyat tartalmaz, amely átviszi a feszültséget a csőre, csökkentve a koncentrációt az agy alján. Nagy nyomású és ingadozó terhelésekre tervezték, biztosítva a szerkezeti integritást igényes környezetben. Termék megtekintése →
Kovácsolás és ellenőrzés: Hogyan ítéljük meg a karima minőségét
A kovácsolt karimák szemcseáramlását a karima kerületéhez igazítják, ami kiváló ütésállóságot és fáradásállóságot biztosít a lemezes vagy öntött karimákhoz képest.
A Jiangyin Zhonghai Precision Machinerynél a kovácsolást, a hőkezelést és a CNC megmunkálást házon belül végzik, ami szorosabb ellenőrzést tesz lehetővé a szemcseáramlás és a méretpontosság felett, mint az egyes lépések kiszervezése.
- Kovácsolás: a tuskót zárt sajtolószerszámban felborítják vagy gyűrűs hengereléssel folyamatos szemcseáramlást hoznak létre.
- Hőkezelés: feszültségmentesítést vagy normalizálást alkalmaznak a kívánt mechanikai tulajdonságok elérése érdekében.
- CNC megmunkálás: a csavarfuratok, a homlokzat és a nyakkúp B16.5 tűrések szerint megmunkálva.
- Roncsolásmentes vizsgálat: mágneses részecskék vagy ultrahangos vizsgálattal ellenőrzik a felületi és felszín alatti hibákat.
- Méretellenőrzés: a külső átmérő, a csavarkör, a vastagság és a megemelt homlokmagasság ellenőrzött.
- Dokumentáció: anyagbizonyítvány, hőszám, méretjelentések készülnek.
A bejövő ellenőrzés során leggyakrabban észlelt elutasítás a megemelt arcmagasság mérése, amely az ASME B16.5 tűrés alá esik. A 150-es osztályú 2 hüvelykes karima megemelt felületének 0,06 hüvelyk magasnak kell lennie, míg az 1500 osztályú karimáknál 0,25 hüvelykes megemelt felületet kell használni. Ezek a részletek azért fontosak, mert a tömítésnek meghatározott terhelésre van szüksége a tömítéshez.
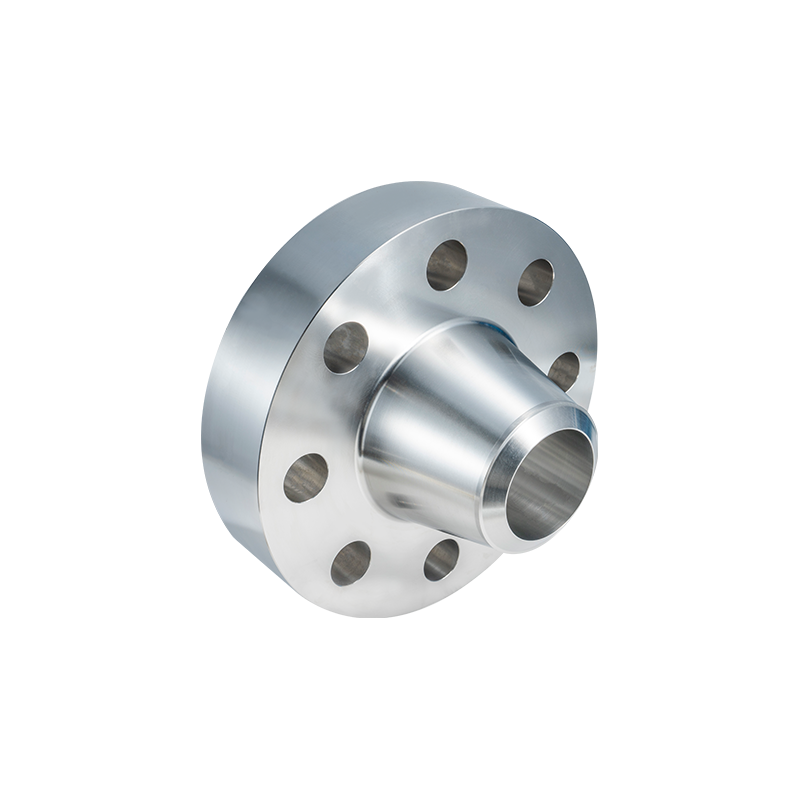 1500 osztály High-Pressure Flange Certified to ASME B16.5 and B16.47 Ezeket a 1500-as osztályú karimákat nagynyomású olaj-, gáz- és áramtermelő rendszerekhez tervezték, és az ASME szabványok szerint gyártják. Szigorú teszteléssel, beleértve az UT-t és az MT-t is, megbízható tömítést és tartósságot biztosítanak. Termék megtekintése →
Gyakran ismételt kérdések az ASME B16.5 csőkarimákkal kapcsolatban
Mi a különbség az ASME B16.5 és az ASME B16.47 között?
Az ASME B16.5 az NPS 1/2–24, míg az ASME B16.47 a 26–60 közötti NPS-t fedi le. Mindegyik szabványnak saját mérettáblázata, nyomás-hőmérséklet-besorolása és borítási stílusa van, és a kettő nem cserélhető fel a mérethatáron.
Használható-e 150-es osztályú karima 300 psi nyomáson?
Nem automatikusan. Az A105, 150-es osztályú szénacél karima névleges nyomása 285 psi 100 °F-on, de csak 230 psi 500 °F-on. Az osztály megerősítése előtt a tényleges tervezési hőmérsékletet ellenőrizni kell a vonatkozó minősítési táblázat alapján.
Milyen dokumentáció szükséges az ASME B16.5 karimákhoz?
Anyagtanúsítvány az EN 10204 3.1 szerint, méretjelentés, valamint a kémiai összetételre és mechanikai tulajdonságokra vonatkozó vizsgálati eredmények. A 600-as és magasabb osztályok esetében roncsolásmentes vizsgálati jelentések is várhatók.
Mi a különbség az RF és az RTJ burkolatok között?
A megemelt felület (RF) összenyomja a tömítést a csavarkör belsejében. A gyűrűs kötés (RTJ) egy fémgyűrűt egy horonyba helyez, így megbízhatóbb tömítést biztosít a 600 osztály feletti nagynyomású vagy gázszolgáltatáshoz.
 Previous


