



Egy DN200 hűtővízvezeték, amelyet évente kétszer kell szétszerelni, egyértelműen alkalmas átlapolt csuklókarima és csonkvég szerelvényre. A hegesztési nyak karima levágása és újrahegesztése helyett a karbantartó személyzet elforgathatja a laza karimát, szétcsúsztathatja a csövet, és csak a csonk végét cserélheti ki. A Jiangyin Zhonghai Precision Machinery Co., Ltd. teljes házon belüli kovácsolással, CNC-esztergálással, fúrással és ellenőrzéssel gyártja az ilyen részegységeket, a karimagyűrűt és a csonkvéget ugyanabban az ellenőrzött tételben gyártva.
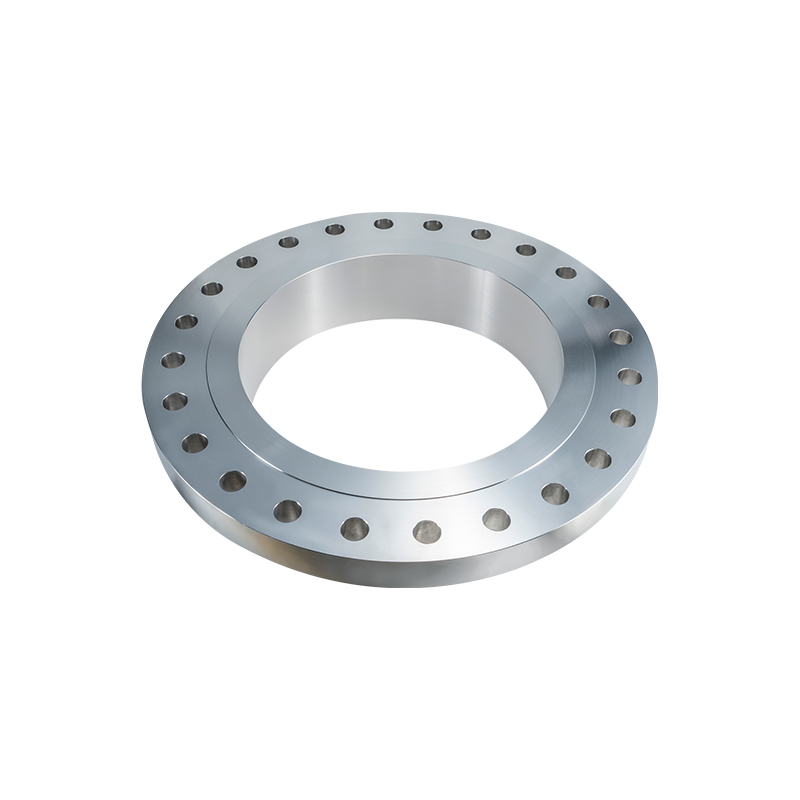 Lapos csuklókarima a gyakori karbantartáshoz és korrózióállósághoz Ez az átlapolt csatlakozási karima szabadon forog a csövön, leegyszerűsíti a csavarok beállítását és csökkenti a beszerelési időt. Ideális a gyakori szétszerelést igénylő rendszerekhez, lehetővé teszi a karimagyűrű költséghatékony anyagválasztását. Termék megtekintése →
Átfogó csuklókarima és csonkvég egy kétrészes csőcsatlakozó szerelvény: egy átlapolt csatlakozási karima átcsúszik egy csonk végén, és a csonk végének kiszélesedő felülete képezi a tömítőfelületet, míg a karima biztosítja a csavarszorító erőt. A karima nem érintkezik a technológiai folyadékkal, így függetlenül forgatható a csavarlyukak beállításához. Ez gyorsabbá teszi a karbantartást, és lehetővé teszi, hogy a karimás gyűrűt a költségek helyett a korrózióállóság szempontjából határozzák meg.
Hogyan működik együtt a karima és a csonkvég
Egy átlapolt csuklókarima csak szorít; a csonk vége elvégzi a tömítést. Ez a munkamegosztás az oka annak, hogy ez a szerelvény uralja a nehéz karbantartást igénylő csőrendszereket.
15% Átlapolt csatlakozási szerelvények aránya a vegyi csővezetékeknél
40 % A szétszerelési idő átlagos csökkenése a hegesztett karimákkal szemben
C2500 Maximális nyomásosztály a csuklóperemekhez
A csonk vége egy csődarab, amelynek vége 37,5 fokos szögben kifelé nyúlik. Az átlapolt illesztési karima, amelynek furatja nagyobb, mint a cső külső átmérője, átcsúszik a cső fölött, mielőtt a csonk végét hegesztenék. A csavarok meghúzásakor a karima hozzányomódik a csonk végperemének hátuljához, és a tömítés összenyomódik a csonk végfelülete és az illeszkedő karima közé.
Ez a kialakítás két feladatot kezel külön. A karima felveszi a csavarterheléseket, és lehetővé teszi a cső elforgatását a beállításhoz. A csonk vége viszi a nyomáshatárt és érintkezik a technológiai közeggel. A gyakorlatban ez az elválasztás azt jelenti, hogy a szénacél karima párosítható egy korrózióálló csonkkal egy rozsdamentes acél vagy duplex vezetékben, ami csökkenti az alkatrész összköltségét anélkül, hogy csökkentené a csatlakozás nyomásértékét.
Tömítési viselkedés és tömítés kiválasztása csonk végfelületekhez
A tömítés minőségét a csonk végfelülete határozza meg, nem csak a karimagyűrű vagy a csavar terhelése. Az érdesség, a laposság és a tömítés típusa határozza meg a kötés szivárgásmentességét.
Az átlapolt csuklós szerelvényben a karima szabadon forog, de nem érintkezik a folyadékkal. A csonk végfelülete, amelyet általában 0,8-3,2 mikrométer Ra felülettel készítenek, létrehozza a tényleges tömítést a tömítéssel. A karima vastagsága és a csavar nyomatéka csak azt az erőt biztosítja, amely a tömítésnek az adott felülethez való összenyomásához szükséges.
- Ra 0,8 mikrométer és 1,6 mikrométer közötti csonk végfelületei megfelelnek a 150-es és 300-as osztályú spiráltekercses tömítéseknek.
- Az Ra 1,6 mikrométer és 3,2 mikrométer közötti felületek gyakoriak a nem fém tömítéseknél alacsony nyomású víz- vagy levegővezetékekben.
- A nagynyomású osztályok fémtömítéseihez és RTJ gyűrűs kötéseihez Ra 0,8 mikrométer vagy jobb szükséges.
 900-as osztályú csuklós karima nagynyomású csőrendszerekhez A 2500-as osztályig terjedő nagynyomású szolgáltatásra tervezett karima robusztus tömítést biztosít csonkkal. Forgógyűrűje megkönnyíti a beállítást és a karbantartást, még nehéz hidraulikus körülmények között is. Termék megtekintése →
Az ASME B16.5-ben az átlapolt csuklókarimák megemelt felülettel vannak megadva a 150-900-as osztályokhoz, míg a 1500-as és a 2500-as osztály általában gyűrűs csatlakozási felületeket igényel. A csonk végfelületének egyeznie kell a karima felületével, hogy elkerülje a helyi szivárgást a tömítés érintkezési területén.
Körcsukló vs hegesztési nyak: költség, feszültség és karbantartás
Válasszon hegesztési nyakkarimát, amikor a ciklikus terhelés dominál, és egy átlapolt kötést csonkkal, ha a gyakori szétszerelés és az anyagtakarékosság a prioritás.
Átfogó ízületi csonkvég
- A karima anyaga lehet olcsóbb szénacél, míg a csonk vége rozsdamentes.
- Csavarfuratok forgási beállítása a cső elforgatása nélkül.
- A csonk vége cserélhető, így a karimagyűrű újrafelhasználható.
Hegesztési nyak
- A teljes áthatoló varrat nagyobb fáradási szilárdságot biztosít.
- Nincs külön csővég a vásárláshoz és a hegesztéshez.
- Jobb nagy ciklikus nyomáshoz vagy hősokkhoz.
Az alábbi táblázat összefoglalja azokat a kompromisszumokat, amelyeket a mérnöknek mérlegelnie kell, mielőtt kiválasztaná a hegesztési nyak karima vagy egy átlapolt csuklós szerelvény.
| Paraméter | Átfogó ízületi csonkvég | Hegesztési nyak |
| Relatív anyagköltség | Alacsonyabb a korrozív szervizhez | Magasabb az ötvözetminőségeknél |
| Leszerelési idő | Gyors; nincs szükség vágásra | Lassú; vágás és újrahegesztés szükséges |
| Ciklikus fáradtság minősítés | Mérsékelt | Magas |
| A karima újrafelhasználhatósága | A karimagyűrű újra felhasználható | Vágás után a karimát eldobják |
| Maximális nyomásosztály | 2500 osztály | 2500 osztály and above |
Anyagválasztás és szabványok lapos csuklós szerelvényekhez
Az alapvető döntés a csonk vége és a karima közötti anyagpárosítás, mivel minden alkatrész más-más feszültség és korrózió keverékét látja.
A hegesztési varrat galvanikus vagy réskorróziójának elkerülése érdekében a csonk végének illeszkednie kell a cső anyagához. A karima eltérő minőségű lehet, feltéve, hogy a nyomásosztály és a csavarterhelések teljesülnek. Sok vegyi üzemben a karimagyűrű A105 szénacél, míg a csonk vége F316L rozsdamentes acél, mivel a technológiai folyadék csak a csonk végét érinti.
| Szervizfolyadék | Csonkvég anyaga | Karima anyaga |
| Nem korrozív víz és gőz | A106 Gr.B szénacél | A105 szénacél |
| Híg savak és technológiai vegyszerek | F316L rozsdamentes acél | F316/316L rozsdamentes acél |
| Magas temperature steam | F304H rozsdamentes acél | F304H rozsdamentes acél |
| Tengervíz és kloridban gazdag közeg | Super Duplex 2507 | F55/F60 duplex acél |
Nem szabványos méretek vagy speciális falvastagságok esetén gyakran a nem szabványos kovácsolt alkatrész a leggyorsabb út. Sok beszállító, köztük a Jiangyin Zhonghai Precision Machinery Co., Ltd., elfogadja az egyedi csonkvégek és illesztési rajzokat. ipari alkalmazási forgatókönyvek . Ezáltal egy átlapolt kötés és csonk végszerelvény alkalmas olyan utólagos felszerelésekre, ahol a csőrend eltér a szabványos katalógusméretektől.
 Egyedi, nem szabványos karimák speciális alkalmazásokhoz Testre szabott karimák az Ön rajzaihoz vagy fő paramétereihez. Az akár 4 méter átmérőjű és 10 tonnás tömegű komponensek egyedi szerkezeti követelményeknek is megfelelnek, és precíz integrációt biztosítanak. Termék megtekintése →
Kísérleti csuklókarimák és csonkvégek rendelése: a lényeges specifikációk
A teljes megrendelésnek ki kell terjednie a szabványra, a nyomásosztályra, az anyagminőségre, a mérettáblázatra, a felületkezelésre és az ellenőrzési szintre.
Az egyik gyakori hiba, hogy a karimás gyűrűt nyomásosztályba rendelik, miközben a csonkvég túl vékony csőrendből készül. A karima megfelelően rögzíthető, de a csonk vége nyomás alatt kúszik a peremnél. Az alábbi hat lépés a csővezeték-mérnökök által használt praktikus rendelési sorrendet tükrözi.
- Válassza ki a szabványt: ASME B16.5 vagy ASME B16.9 a csonk végéhez, valamint DIN/EN vagy JIS, ha a rendszer ezekkel a kódokkal fut.
- Állítsa be a nyomásosztályt: Class 150, 300, 900, 1500 vagy 2500; mindegyik megváltoztatja a karimagyűrű vastagságát és a csavar átmérőjét.
- Megfelelő anyagminőségek: A105 szénacél, F304/F316 rozsdamentes, duplex vagy nikkelötvözetek a korrozív használathoz.
- Határozza meg a méretet és a csőmenetrendet: a csonk végfal vastagsága a csőmenetrendet követi, nem a karima osztályát.
- Adja meg az arc felületét: emelt felület, lapos felület vagy gyűrűs csatlakozási felület; tartalmazza a szükséges tömítés érintkezési felületi érdességét.
- Adja meg az ellenőrzési szintet: EN 10204 3.1 anyagtanúsítványok, PMI-teszt, hidraulikus tesztelés és NDT-jelentések.
Gyakran Ismételt Kérdések
Mi a különbség az átlapolt csatlakozási karima és a hegesztési nyakkarima között?
Mindkettőt a csővégeken használják, de a hegesztési nyakkarima közvetlenül a csőre van hegesztve, és a nyakon keresztül fejleszti ki a teljes illesztési szilárdságot, míg az átlapolt csatlakozási karimát egyáltalán nem hegesztik. Az átlapolt csatlakozásnál a csonk végét a csőhöz hegesztik, és ennek kiszélesedő felülete szolgál tömítőfelületként. Ez azt jelenti, hogy az átlapolt csatlakozási karimát karbantartás után újra fel lehet használni, míg a hegesztési nyak karimáját általában levágják és eldobják, ha a cső megváltozik.
Használható-e az átlapolt csuklókarima nagynyomású alkalmazásokban?
Igen. Az ASME B16.5 átlapolt csuklókarimák a 2500-as osztályig kaphatók. A 900-as osztály feletti osztályokban az elülső elrendezés általában gyűrűs csatlakozás a megemelt felület helyett, és a csonk véganyagának elegendő falvastagságúnak kell lennie ahhoz, hogy a nyomást a kiszélesedő szakaszon való kúszás nélkül tudja kezelni.
Mikor kell kicserélni a csonk végét egy átlapolt csuklós karimaszerelvényben?
Cserélje ki, ha a kiszélesedő felületen hornyok, korróziós lyukak vagy a csavarok többszöri meghúzása miatti deformáció láthatók. A nyomás alatt kiszivárgott tömítés egy vezetéket vághat a csonk végfelületébe, így az alaphelyzetbe állítás még akkor is hatástalanná válik, ha maga a karima tökéletes állapotban van. A karimagyűrű általában újra felhasználható, de a csonk végét nem.
Milyen szabvány vonatkozik a csuklós karimákra és a csonkvégekre?
Az ASME B16.5 szabályozza a karima méreteit és a nyomásértékeket, míg az ASME B16.9 a tompahegesztett csonkvégek méreteit. Az EN 1092 és a JIS B2220 a közös alternatívák az európai és japán rendszerekben. Az ISO 9001 tanúsítvánnyal és PED/TUV/TS tanúsítvánnyal rendelkező gyártó nyomon követhetővé teheti ezeket az alkatrészeket.
Ha olyan gyártótól rendel, amely mindkét alkatrészt házon belül kovácsolja, csökkenti a karimák és a csonkvégek össze nem illésének kockázatát, lerövidíti az átfutási időt, és egyetlen forrást biztosít az anyagtanúsítványokhoz.
 Previous


