



Egy élelmiszer-feldolgozó üzemben egy 6 hüvelykes ASME Class 150 lapcsukló csonk vége a hosszú mintával 152,4 mm hosszú és 219,1 mm átmérőjű az ölében. A szerelők nagyra értékelik ezeket a számokat, mert a hátlap karima egymástól függetlenül forog, így nincs szükség a helyszíni utómunkálatokra, amikor a csavarlyukak nem illeszkednek egymáshoz.
A magjában az átlapolt csuklócsonk egy kiszélesedett csőhüvely, amely a csőhöz van hegesztve, és egy laza karimához préselődik. A karima soha nem érinti a csövet; visszahúzza a csonk végét és átadja a tömítés terhelését. Ez sokkal könnyebbé teszi a csavarlyukak beállítását, a tömítések cseréjét és a csőellenőrzést, mint egy teljesen hegesztett karimánál.
Mi az a körízületi csonkvég és miért létezik?
Az átlapolt csatlakozási csonkvég egy kétrészes karimás csatlakozás, ahol egy kiszélesedett csőhüvely van a csőre hegesztve, és egy laza hátperem fejti ki a tömítés terhelését.
A csonk egy olyan csőidom, amelynek kiszélesedő vége van, amely egy átlapolt csuklókarimához illeszkedik. Az idom a csőhöz van hegesztve, miközben a karima laza marad és szabadon forog a cső tengelye körül.
A csonk végének kiszélesedő lapja illeszkedik a hátlap karima tömítőfelületéhez. Mivel a karima nincs a csőhöz hegesztve, a csavarok meghúzása előtt 360 fokkal elfordulhat a cső tengelye körül. Ez a szabadság a meghatározó előny a csúszós vagy hegesztett nyakú karimákkal szemben.
360
A karima forgási szabadságának fokai
2
Összetevők csatlakozásonként
0
Magán a karimán hegesztések
A kialakítás lerövidíti a karbantartási időt is. A csavarok meglazítása után a karimát vissza lehet húzni a tömítésen túl, így a tömítést a cső elvágása nélkül ki lehet cserélni. Az élelmiszer- és gyógyszergyárakban, ahol a higiéniai vezetékeket gyakran ellenőrzik, ez jelentősen csökkenti az állásidőt.
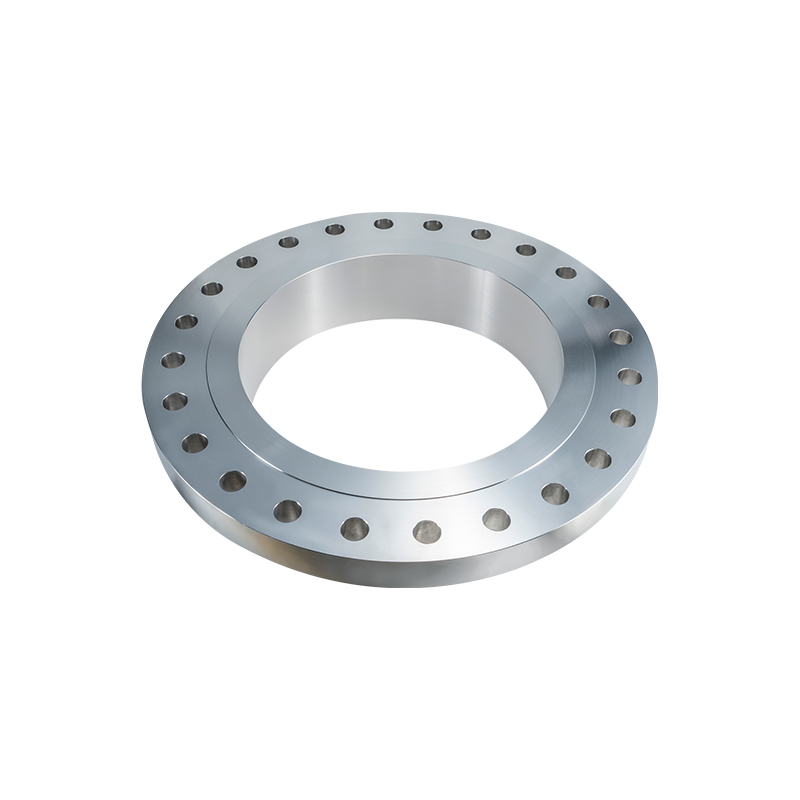 Rozsdamentes acél csuklós karima gyorscsatlakozós csőrendszerekhez Ez az átlapolt csuklókarima egy csonkkal működik, így lehetővé teszi a gyors szétszerelést és a tömítések cseréjét a cső elvágása nélkül, csökkentve a higiéniai vonalak leállási idejét. Rugalmas csavarbeállítást kínál, és ötvözött csonkvégekkel is kapható a költséghatékony korrózióállóság érdekében. Termék megtekintése →
Kritikus méretek, amelyeket ellenőriznie kell a csonkvég megadása előtt
A csonkvég méretei az ASME B16.9 szerint vannak a szerelvénynél és az ASME B16.5 a karimafelületnél. A három legfontosabb szám a csonk végének hossza, a lapátmérő és a lap vastagsága.
A csonk végének hossza meghatározza, hogy a csőszerelvény-ülékek hogyan futnak, és hogy a tömítés teljesen alátámasztva van-e. Az ASME B16.9 rövid és hosszú mintákat határoz meg. A rövid mintázatú csonkvégeket szűk hely esetén használják, de vastagabb tömítést és óvatos csavartávolságot igényelnek. A hosszú mintázatú csonkvégek nagyobb csapágyfelületet és jobb tömítésstabilitást biztosítanak.
Körátmérő a névleges csőméret szerint (ASME B16.9 hosszú minta)
1 hüvelykes NPS - 50,8 mm
2 hüvelykes NPS - 88,9 mm
3 hüvelykes NPS - 127,0 mm
4 hüvelykes NPS - 152,4 mm
6 hüvelykes NPS - 219,1 mm
A diagram azt mutatja, hogyan növekszik a kör átmérője a cső méretével. Egy 6 hüvelykes vonal esetében a lap átmérője 219,1 mm, míg az 1 hüvelykes csonk végén mindössze 50,8 mm átmérőjű. Rendelés előtt párosítsa a karima átmérőjét a karima furatának specifikációjával.
| NPS | Cső külső átmérője (mm) | Csonkvég hossza (mm) | Kör átmérő (mm) |
| 1 | 33.4 | 76.2 | 50.8 |
| 2 | 60.3 | 76.2 | 88.9 |
| 3 | 88.9 | 76.2 | 127.0 |
| 4 | 114.3 | 152.4 | 152.4 |
| 6 | 168.3 | 152.4 | 219.1 |
A lap vastagságát is ellenőrizni kell a karima nyomásértékéhez képest, különösen a 900-as és 1500-as osztályú szolgáltatásoknál, ahol a tömítések terhelése sokkal nagyobb.
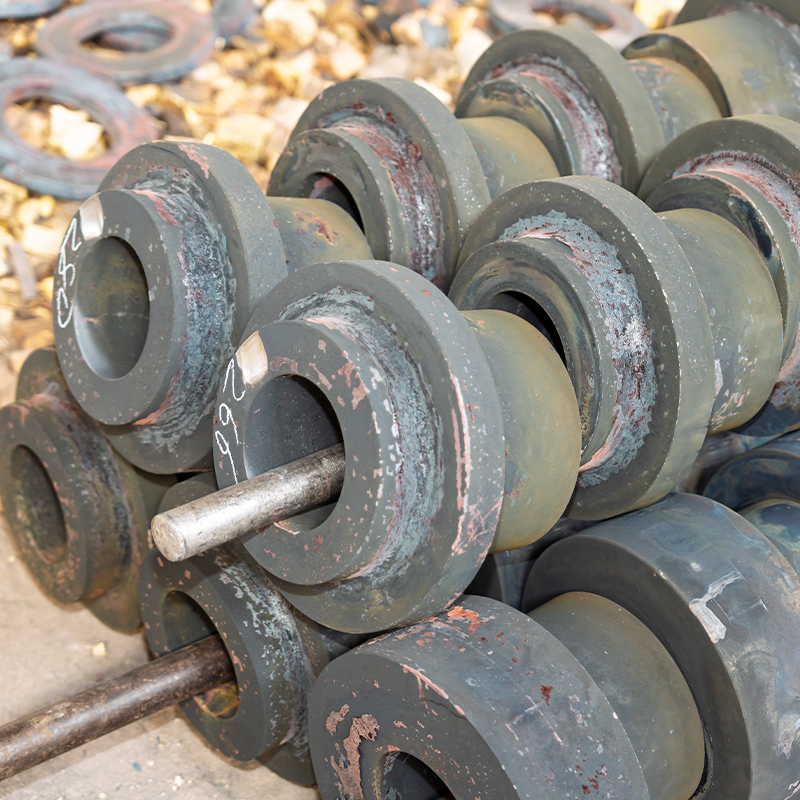 900-as osztályú csuklós karima nagynyomású szervizhez A nagynyomású rendszerekhez tervezett 900-as osztályú karima csonkvéggel párosul, hogy forgógyűrűt biztosítson, amely megkönnyíti a beállítást és a karbantartást. Alkalmas olyan alkalmazásokhoz, amelyek gyakori tisztítást vagy korrózióálló anyagokat igényelnek, nyomáspróbával a stabilitás biztosítása érdekében. Termék megtekintése →
Hogyan kell megfelelően felszerelni az átlapolt csuklócsonk végszerelvényt
Szereljen be egy átlapolt csuklócsonk végszerelvényt úgy, hogy a csonkvég hegesztése előtt csúsztassa a támasztóperemet a csőre. A csonkvég hegesztése először a hegesztési perem mögé szorítja a karimát, és használhatatlanná teszi a csatlakozást.
- Vágja le a cső négyzetét, és sorjázza le mind a belső, mind a külső átmérőjét.
- Csúsztassa az átlapolt kötés karimáját a csőre úgy, hogy a karima felülete a hegesztési varrattól távolabb legyen.
- Tolja a csonk végét a cső fölé, amíg az átlapolt felület a karimához simul.
- Hegessze a csonk végét a csőhöz egy teljes áthatolást biztosító csatlakozással a csőspecifikáció szerint.
- Helyezze a tömítést a csonk véglapja és az illeszkedő karima közé.
- Illessze a csavarfuratokat, helyezze be a csavarokat, és váltakozó sorrendben húzza meg a megadott nyomatékkal.
A leggyakoribb helyszíni hiba az, hogy a csonk végét a csőhöz hegesztik, miután a karimát már felszerelték. A hegesztés befejezése után a karima nem tud elfordulni a varratperem mellett. Először mindig a karimát csúsztassa rá.
Hegesztés után ellenőrizze az öleb felületét, hogy nincsenek-e rajta fröccsenés, bevágások vagy karcolások. A sérült lapfelület a tömítés szivárgását okozhatja még mérsékelt nyomás mellett is. Egy egyenes éllel ellenőrizze, hogy az átlapfelület sík és párhuzamos-e a karima felületével.
Anyagválasztás: csőkompatibilitás és korrózióvédelem
Először illessze össze a csonk végének anyagát a csővel és a technológiai folyadékkal; a támkarima lehet olcsóbb szénacél, még akkor is, ha a csonk vége erősen ötvözött.
Költségoptimalizált megközelítés
A105 szénacél csonkvég szénacél átlapolt csuklókarimával. Ez az opció kezeli a gőzt, a hűtővizet, a forró olajat és más nem korrozív szolgáltatásokat.
Teljes ötvözet megközelítés
F316/316L rozsdamentes acél csonkvég egy hozzáillő F316 átlapolt csuklókarimával. Ezt a megközelítést előnyben részesítik élelmiszeripari, gyógyszerészeti és agresszív vegyipari szolgáltatásoknál.
| Anyag | Hőmérséklet tartomány | Tipikus alkalmazás |
| A105 szénacél | -29 C és 425 C között | Gőz, használati víz, forró olaj |
| F304/304L | -196 C és 650 C között | Salétromsav, élelmiszer-feldolgozás |
| F316/316L | -196 C és 600 C között | Klórvíz, vegyi üzemek |
| Duplex S31803 | -50 C és 300 C között | Tengervíz, offshore, cellulózgyárak |
A csonkvégekhez használt rozsdamentes acélminőségek ugyanazt a kiválasztási logikát követik, mint a rozsdamentes acél karima kiválasztási útmutató . Ha a folyadék kloridot vagy lyukképző anyagokat tartalmaz, váltson duplex, szuperduplex vagy nikkel alapú ötvözetekre.
A költségoptimalizált és a teljes ötvözetű megközelítések közötti kompromisszum nem csupán anyagköltség. A rozsdamentes csonkkal ellátott szénacél karima korrózióállóságot biztosít ott, ahol ez számít a tömítés felületén, miközben alacsonyan tartja a karima költségét. Ez az előny a nagy átmérőjű, nagynyomású csőrendszereknél számít.
ISO 9001 és PED tanúsítvánnyal rendelkező gyártóként a Jiangyin Zhonghai Precision Machinery Co., Ltd. átlapolt illesztésű csonkvégeket és támkarimákat gyárt szénacélból, rozsdamentes acélból, duplex és nikkel alapú ötvözetekből, beleértve a nem szabványos méreteket, amelyeket az ügyfél rajzai szerint megmunkálnak.
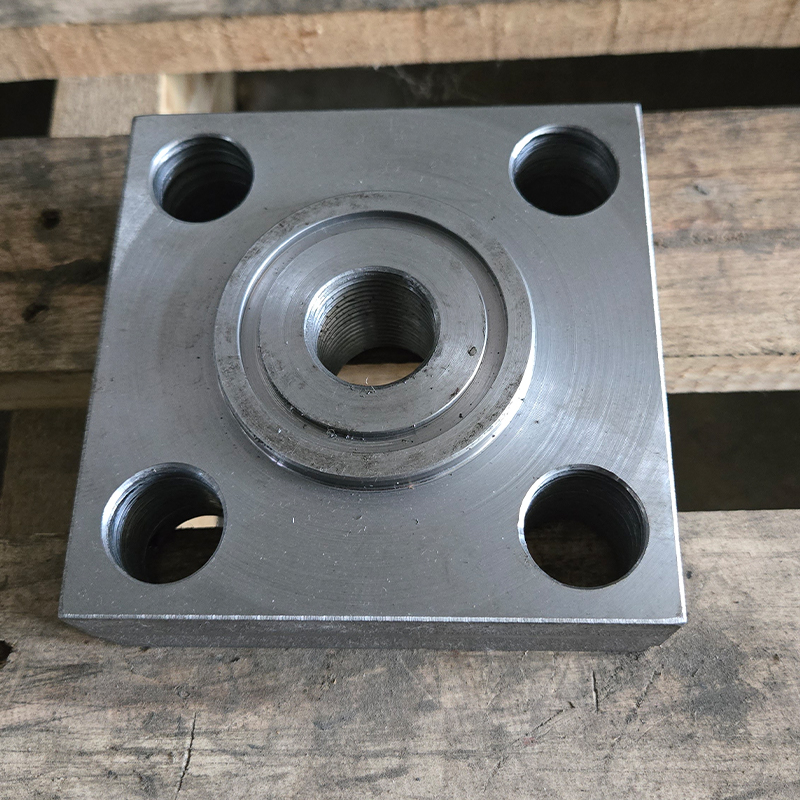 F316/316L/316Ti rozsdamentes acél karima korrozív környezetekhez Ez a kovácsolt rozsdamentes acél karima kiválóan ellenáll a korróziónak és a szemcsék közötti támadással szemben, így alkalmas petrolkémiai és tengeri szolgáltatásokra. Szigorú ellenőrzés mellett gyártva, megfelel az ASME szabványoknak, egyedi méretben 4 méteres méretig kapható. Termék megtekintése →
Ahol a körbefutó csonkvég nem a megfelelő választás
Az átlapolt illesztésű csonkvég rossz választás a vákuumszolgáltatáshoz, a nagy ciklusú kifáradáshoz és a magas hőmérsékletű vezetékekhez, amelyek jelentős nyomástúllépésekkel járnak.
- Vákuumos szolgáltatás. A laza karima a tömítés összenyomódásától függ. Negatív nyomáson a légköri nyomás megemelheti a karimát, és szivárgási utat hozhat létre.
- Erős vibrációjú vagy ciklikus csövek. A kifáradási terhelés a csonk végének átlapoló felületén összpontosul, mivel a karima nincs hegesztve, így idővel mikrorepedések terjedhetnek.
- Kúszó relaxáció emelt hőmérsékleten. A tömítés terhelése csökkenhet, amikor a csonk vége és a karima fém ellazul, ami fokozatos szivárgáshoz vezet.
- Belső vízelvezetést igénylő higiénikus vonalak. A csonk vége és a karima közötti rés szilárd anyagokat vagy baktériumokat csapdába ejthet.
Ezeknél a szolgáltatásoknál a hegesztett nyakú karima vagy a teljes sarokvarratokkal ellátott csúszókarima merevebb, szivárgásmentes csatlakozást biztosít. Ha az átlapolás elkerülhetetlen egy marginális szervizelés során, akkor adjon meg egy emelt felületű karimát spirálisan tekercselt tömítéssel, és rendszeresen ellenőrizze a csatlakozást.
Gyakran ismételt kérdések a körbefutó csonkvégekről
Alkalmas-e az átlapolt illesztésű csonkvég nagynyomású vezetékekhez?
Igen. Az átlapolt csukló csonkvég kialakítása az ANSI Class 900 és magasabb nyomásosztályokban jelenik meg. Ellenőrizze a csonk végfalának vastagságát, az átlapvastagságot és a tömítés illeszkedési terhelését az üzemi körülmények között. A karima nyomásértéke határozza meg a megengedett legnagyobb nyomást.
Hogyan válasszam ki a csonk megfelelő véghosszát a csőhöz?
Válasszon egy hosszú mintás csonkot, ha a cső mérete legalább 4 hüvelyk, hogy elegendő hely legyen a tömítésnek és a karimának. A rövid mintázatú csonkvégeket helyszűke futásokhoz használják, de vastagabb tömítéseket és gondos csavartávolságot igényelnek.
Milyen típusú tömítés működik a legjobban az átlapolt csuklócsonk végszerelvénynél?
A rozsdamentes acél külső gyűrűvel ellátott, spirálisan tekercselt tömítések a legjobban alkalmasak nagynyomású és magas hőmérsékletű szervizelésre. Mérsékelt körülmények között egy nem azbesztlemez tömítés, például aramidszál vagy PTFE, megfelelő tömítést biztosít, feltéve, hogy az átlapoló felület sima és karcolásoktól mentes.
Elforgatható-e egy csonk vége hegesztés után a helyszíni összeszerelés során?
Nem. A hegesztés után a csonk végét nem lehet elforgatni vagy áthelyezni a varrat elvágása nélkül. A helyszíni beállítások a karima tájolására korlátozódnak a csavarok meghúzása előtt. Hiba esetén a hegesztést ki kell köszörülni és újra kell készíteni.
 Previous


